


Extrudér
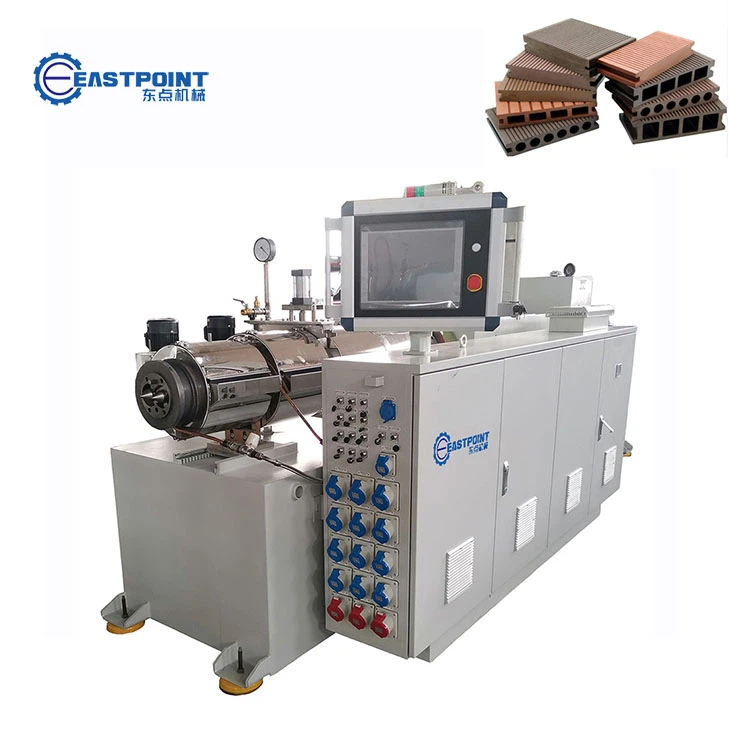
Čo je extrudér
Extrudér je stroj používaný na tvarovanie alebo tvarovanie dlhých kontinuálnych výrobkov pretláčaním materiálu cez sadu otvorov v matrici. Materiál môže byť plast, guma, kov, potraviny, liečivá atď. Proces extrúzie umožňuje prispôsobiteľné tvary a veľkosti a je to zvyčajne najúčinnejšia technika na výrobu veľkého objemu jednotných dielov. Technológia extrúzie sa využíva v strojárstve, výrobe, stavebníctve a iných priemyselných odvetviach.
Prečo si vybrať nás
Profesionálny tím
Náš tím má viac ako 15 rokov skúseností v oblasti dizajnu a výroby plastových extrudérov. To by sa mohlo premietnuť do efektívnejšieho riešenia problémov, rýchlejších výrobných časov a lepšej kvality výstupu.
Bezpečné balenie
Exportné štandardné balenie sa používa na zabezpečenie toho, aby všetky stroje dorazili do továrne zákazníka s úplne novým vzhľadom. Bezpečné balenie minimalizuje riziko poškodenia, krádeže a iných foriem straty počas prepravy.
Pokročilé spracovateľské stroje
Máme pokročilé CNC obrábacie stroje, laserové rezacie stroje, laserové zváracie stroje, dynamické vyvažovacie stroje atď., aby sme zabezpečili vysokú presnosť spracovania.
Vynikajúci popredajný servis
Náš profesionálny popredajný tím bude poskytovať vysokokvalitné popredajné služby vrátane: úpravy receptúry, inštalácie stroja, obsluhy stroja a výučby zručností pri obsluhe strojov.


Výhody extrudéra
Nákladovo efektívne:Technológia vytláčania je nákladovo efektívna z hľadiska úspory peňazí na surovinách, výrobného času a nákladov na energiu, čo znamená nižšie výrobné náklady na konečný produkt.
Všestrannosť:Technológia vytláčania je veľmi všestranná a možno ju použiť na výrobu radu produktov s rôznymi rozmermi, tvarmi, farbami, textúrami a funkciami.
Nízke nároky na údržbu:Extrudéry vyžadujú minimálnu údržbu, čím šetria peniaze na nákladoch na údržbu.
Prispôsobenie:Technológia extrúzie môže byť použitá na vytvorenie produktov na mieru, ktoré spĺňajú špecifické požiadavky a nároky klienta.
Znížený odpad:Technológia extrúzie je efektívna z hľadiska využitia materiálu, znižuje množstvo odpadu na minimum a maximalizuje výnos z výroby.
Rýchlosť výroby:Technológia extrúzie môže produkovať veľké objemy produktov rýchlym tempom, čo je nevyhnutné pre spoločnosti s vysokým dopytom po ich produktoch.
Nepretržitá výroba:Technológiu vytláčania je možné použiť na kontinuálnu výrobu, čo znamená konštantný výkon produktu bez nutnosti častých prestávok alebo prestávok vo výrobe.
Znížené náklady na prácu:Extrudéry môžu vykonávať mnoho automatizovaných procesov, čím sa znižuje potreba ručnej práce, čo vedie k zvýšeniu produktivity pri súčasnom znížení nákladov na pracovnú silu.
Vylepšená kvalita produktu:Technológia extrúzie môže produkovať vysokokvalitné produkty s konzistentnými a jednotnými vlastnosťami, najmä v porovnaní s tradičnými výrobnými technikami.
Udržateľnosť:Extrúzia je výrobný proces šetrný k životnému prostrediu, ktorý neprodukuje takmer žiadny odpad, čo pomôže znížiť dopad priemyslu na životné prostredie.

Existujú dva hlavné typy extrudérov; jednoduchá a dvojitá skrutka (súbežná a protibežná). Dodávajú sa so širokou škálou priemerov skrutiek (D), dĺžok (L) a prevedení. Jednozávitovkový a súbežne rotujúci dvojzávitovkový sú vo svojej podstate extrudéry s axiálnym otvoreným kanálom. Možno ich považovať za čerpadlá s odporovým prietokom. Ich výstup alebo stupeň naplnenia (ak nebežia pri maximálnej objemovej rýchlosti) môžu byť ovplyvnené tlakovým tokom v extrudéri. Tesne do seba zapadajúce protibežné dvojzávitovkové extrudéry tvoria uzavreté kanály v oblasti záberu. Ich výstup je menej citlivý na tlakový tok vo vnútri extrudéra. Ako také ich možno považovať za objemové čerpadlá.
• Jednozávitovkový extrúzny stroj bežne používaný na výrobu PE, PP, PPR produktov, ako sú HDPE rúry, LDPE rúry, PP rúry a PPR rúry. S rôznymi formami a následnými linkami môže byť jednozávitovkový extrudér použitý na výrobu všetkých druhov plastových rúr, plastových profilov a plastových fólií.
• Dvojzávitovkové extrudéry schopnosť spracovávať širokú škálu materiálov vrátane termoplastov, elastomérov a syntetických kaučukov. Dvojité skrutky sa otáčajú v opačných smeroch, čo im umožňuje vytvárať silnú šmykovú silu, ktorá účinne mieša roztavené materiály. Dvojzávitovkové extrudéry sú nepostrádateľným nástrojom vo výrobnom priemysle.
Tieto stroje poskytujú prostriedky na miešanie, tavenie a vytláčanie rôznych typov materiálov na vytvorenie požadovaného tvaru alebo produktu. Dvojzávitovkový extrudér ponúka množstvo výhod oproti jednozávitovkovým extrudérom, vrátane vyššej kapacity spracovania, lepšieho miešacieho výkonu a väčšej flexibility v dizajne produktu.
Bezpečnostné opatrenia pri používaní dvojzávitovkového extrudéra
Dbajte na to, aby ste vopred skontrolovali tesnosť hlavne trupu
Pretože vnútorné prostredie celého extrudéra je vysokoteplotné a vzduchotesné, nemalo by dochádzať k úniku, inak je ľahké spôsobiť naliatie vzduchu do extrudéra a ovplyvniť zvýšenie vnútornej teploty. Preto pri použití dvojzávitovkového extrudéra najskôr skontrolujte, či je vnútorné tesnenie extrudéra úplné, aby sa zabezpečilo zvýšenie vnútornej teploty pri následnom použití a bezpečnosť procesu tavenia plastových výrobkov.
Pred spustením stroja venujte pozornosť prevádzke pri nízkej rýchlosti
Pri použití extrudéra nie je možné na začiatku vykonávať vysokorýchlostnú prevádzku, pretože vnútorná nádrž stroja nie je pred spustením laboratórneho dvojzávitovkového extrudéra predhrievaná, ak je zrýchlená priamo, je ľahké spáliť vnútornú nádrž stroja. stroja v procese následného používania, čo vedie k poruche činnosti vnútornej nádrže. Preto môže byť stroj pred spustením prevádzkovaný pri nízkej rýchlosti.
Dávajte pozor na montážnu polohu skrutky
Po inštalácii stroja dávajte pozor na montážnu polohu dvoch skrutiek. Pretože poloha závitovky dvojzávitovkového extrudéra určuje účinnosť používania stroja a rýchlosť tavenia surovín. Ak dôjde k zámene dvoch skrutiek, je ľahké spôsobiť poruchu vnútornej prevádzky a ovplyvniť následné rezanie a rezanie surovín. Preto si vopred skontrolujte montážne kroky a polohu montážnych dielov.
Spoľahlivý laboratórny dvojzávitovkový extrudér je potrebné skombinovať so správnou metódou použitia, aby dosiahol svoju náležitú úroveň. Pri použití dvojzávitovkového extrudéra je potrebné nielen kontrolovať tesnosť telesa stroja, ale aj pripraviť sa na spustenie stroja pri nízkych otáčkach, súčasne je potrebné skontrolovať aj montážnu polohu skrutky, aby bola úspešná v nasledujúcich operáciách.
Aplikácie extrudéra v spracovateľskom priemysle


PET PLA PBAT extrúzia plechu
Použitie pri výrobe pet / pla listov, nie je potrebné predsušenie kryštalizácie spotreby energie a prispôsobenie materiálu na výrobu druhého, vysoký výťažok, nízka spotreba energie, vysoko kvalitné plastové vlastnosti.
Impregnačná extrúzia termoplastických kompozitov vystužených dlhými sklenenými vláknami
Nejde len o potiahnutie vláknitých kúdele polymérom, vo vnútri impregnačnej formy sú jednotlivé filamenty vo vláknitých kúdeloch rozložené, takže každé je zapuzdrené termoplastickým polymérom.
Podvodná peletizácia
Napríklad:
• Zosilnená úprava: PP, PA, PBT, ABS, AS, PC, POM, PPS, PET, PPO, PSF, LCP prídav. Sklenené vlákno.
• Úprava výplne: PE, PP, EVA atď. + mastenec, oxid titaničitý, sadze.
• Materiál kábla: LDPE, HDPE, LLDPE, MDPE, materiál plášťa, izolačný materiál.
• Zmesová zliatina: PC+ABS, PA+ABS, CPE+ABS, PP+EPDM, PA+EPOM, PP+SBS.
• Farebná predzmes: PE, ABS, PS, EVA, PET, PP + pigment, prísada atď.
• Predzmes spomaľujúca horenie: PP, PA, ABS, EVA, PBT+ retardér horenia, prísada atď.
• Biologicky odbúrateľná predzmes: PP, PE, PS+škrob, prísada atď.
Potrubie
Veľké vodovodné potrubia na napojenie na vodné zdroje, úpravne vody a zásobníky pitnej vody, menšie domáce vodovodné potrubia.
Veľkorozmerné rozvody pre rozvody plynu. Menšie rozvody domáceho plynu.
Rôzne typy systémov panelového a podlahového vykurovania, inštalácie teplej a studenej vody a akustické odvodňovacie systémy v budovách.
Káblové potrubie
Káblový priemysel používa plastové rúrky takmer výlučne na ochranu elektrických vedení a káblov používaných na prenos dát, riadiace systémy a telekomunikačné systémy pred vonkajšími otrasmi.
PVC je mimoriadne všestranný materiál a vo všeobecnosti sa dodáva ako suchá (prášková) zmes, ako v prípade spracovania pvc. PVC zmes je citlivá na strih a vysoké teploty, preto sa jemne spracováva paralelným alebo kužeľovým dvojzávitovkovým extrudérom v závislosti od požadovaného výkonu a veľkosti potrubia.
Najbežnejšie používaným 3-systémom vrstvených rúrok je jadrová penová rúra s penovou medzivrstvou. Penová vrstva znižuje celkovú hmotnosť potrubia o 25 %. Okrem toho sa recyklovaný materiál môže často použiť na medzivrstvu jadrovej peny a rúrok s pevnou stenou.
3-vrstvové pvc rúry sa teraz používajú na širokú škálu netlakových aplikácií, ako sú drenážne rúry a káblové priechodky.
Extrudérová výroba pe-xa rúr
PE-Xa (Peroxidom zosieťovaný polyetylén) má veľmi vysoký stupeň zosieťovania, a preto vynikajúcu tepelnú odolnosť. Výroba PE-Xa rúr vyžaduje vysoko špecializovaný proces, pri ktorom sa zmes PE prášku, tekutého peroxidu a stabilizátora taví a homogenizuje v dvojzávitovkovom extrudéri. Aby sa zabránilo skorému zosieťovaniu, používa sa na miešanie nízka procesná teplota 160 stupňov. Potom sa tavenina vytvaruje do rúrkového polotovaru v rúrkovej matrici s optimalizovanými prietokovými vlastnosťami a s veľmi malým množstvom špeciálneho povlaku.
Spracovanie polyolefínu
Polyolefíny sa vo všeobecnosti dodávajú vo forme peliet. Sú obzvlášť vhodné pre jednozávitovkové vytláčanie, pretože sú len mierne citlivé na šmykové a tepelné namáhanie.
Modifikácia a priling materiálu
Extrudéry je možné použiť na miešanie, plastifikáciu a granuláciu plastov, farbenie a miešanie.
Plast, ktorý bežne používame, nie je čistá látka, je vyrobený z mnohých materiálov. Okrem toho sa na zlepšenie výkonu plastu do polyméru pridávajú rôzne pomocné materiály, ako sú plnivá, zmäkčovadlá, lubrikanty, stabilizátory, farbivá atď., aby sa stal plastom s dobrým výkonom.
Aplikácie závitovkového extrudéra v potravinárskom priemysle
Najbežnejším typom extrudéra, ktorý sa používa pri spracovaní potravín, je súbežný extrudér s paralelným dvojzávitovkovým extrudérom s úplnými okami. Skrutkové extrudéry sa používajú najmä v potravinárskom priemysle na výrobu škrobových expandovaných potravín, proteínových extrudovaných potravín, expandovaných krmív a ako špeciálne chemické alebo biochemické reaktory.

Jedlo nafúknuté škrobom
Pri vysokej teplote a tlaku extrudéra bude škrob v zrne gélovať. Napríklad, keď je kukuričná múka nafúknutá, je stupeň želatinácie škrobu vyšší ako 98 %, surový tuk sa zníži o 60 % alebo dokonca úplne zmizne a rozpustnosť vo vode sa zvýši o viac ako 40 %. To je dôvod, prečo extrudéry môžu nahradiť bubnové sušičky na výrobu dextrinizovaného škrobu.

Jedlo na vytláčanie bielkovín
Pri vysokej teplote a tlaku sa organizujú rastlinné bielkoviny. Pôsobením šmyku medzi závitovkovou drážkou a stenou valca extrudéra sa proteíny silne rozvinú a usporiadajú v relatívne priamej línii. Rozvinuté molekulové reťazce sa uvoľnia a môžu sa preorientovať a rekombinovať, čím sa vytvorí vláknitý stav. Vláknitá štruktúra je podobná chudému mäsu a po rehydratácii má určitú elasticitu a žuvateľnosť. Môže sa použiť na reorganizáciu rybích bielkovín, ako sú mleté ryby a sušená rybia múčka, na výrobu potravinových produktov, ktoré napodobňujú chuť kreviet, chňapalov a kuracieho mäsa.

Nafukovanie krmiva
Pri spracovaní krmív sa extrudéry používajú hlavne na spracovanie celých sójových bôbov, kukuričného škrobu, rôznych druhov koláčov, ryžových šupiek, ryžových otrúb, vaječných škrupín a rybej múčky. Vyrábané krmivá zahŕňajú plávajúce krmivá pre ryby, vysokobielkovinové krmivá pre krevety, krmivá pre prasiatka, krmivá pre sliepky pre rekreačné zvieratá, špeciálne vodné krmivá atď.
Ako si vybrať extrudér
Podľa rôznych výrobných materiálov, špecifikácií produktov a spotreby materiálu zákazníkov je potrebné najskôr vybrať priemer závitovky a potom ďalej vybrať špecifikáciu a model extrudéra. Pri výbere extrudéra musíme zvážiť veľa faktorov. Len zvážením týchto faktorov môžeme zabezpečiť, že vybrané zariadenie spĺňa požiadavky na použitie.
Skrutka
Skrutka je hlavným faktorom ovplyvňujúcim produktivitu extrudéra. Výkon závitovky určuje produktivitu, kvalitu plastifikácie, disperziu prísad, teplotu taveniny, spotrebu energie extrudéra. Je to najdôležitejšia časť extrudéra, ktorá môže priamo ovplyvniť rozsah použitia a efektivitu výroby extrudéra. Rotácia skrutky vytvára extrémny tlak na plast, takže plast sa môže pohybovať, stláčať a získavať časť tepla z trenia v hlavni. Plast môže byť zmiešaný a plastifikovaný v procese pohybu suda. Keď je viskózna tavenina vytláčaná a preteká cez matricu, môže získať požadovaný tvar a formu.
Rýchlosť skrutky
Rýchlosť skrutky ovplyvňuje nielen rýchlosť vytláčania a množstvo materiálu, ale tiež umožňuje extrudéru dosiahnuť vysoký výkon a dobrý plastifikačný účinok. V minulosti bolo hlavným spôsobom zvýšenia výkonu extrudéra zväčšenie priemeru závitovky. Hoci materiál vytlačený za jednotku času sa bude zvyšovať so zvyšovaním priemeru skrutky. Okrem vytláčania materiálov však závitovka tiež vytláča, mieša a strihá plast, aby ho plastifikovala. Za predpokladu konštantnej rýchlosti závitovky nie je miešací a strihový účinok závitovky s veľkým priemerom a veľkou drážkou závitovky taký dobrý ako pri závitovke s malým priemerom. Moderné extrudéry preto zlepšujú najmä výrobnú kapacitu a kvalitu výrobkov zvýšením rýchlosti závitovky.
Ak sa priemer skrutky nezmení a rýchlosť skrutky sa zvýši, krútiaci moment skrutky sa zvýši. Keď krútiaci moment dosiahne určitý stupeň, hrozí nebezpečenstvo prekrútenia a zlomenia skrutky. Avšak zlepšením materiálu a výrobného procesu závitovky, rozumným návrhom konštrukcie závitovky, skrátením dĺžky podávacej časti, zvýšením prietoku materiálu a znížením vytláčacieho odporu možno krútiaci moment znížiť a únosnosť skrutka sa dá vylepšiť.
Sudová štruktúra
Zlepšenie konštrukcie hlavne má zlepšiť reguláciu teploty kŕmnej časti. Či je teplota vodného plášťa cez valec primeraná, je veľmi dôležité pre stabilnú prácu extrudéra a efektívnu extrúziu. Ak je teplota vodného plášťa príliš vysoká, surovina predčasne zmäkne a dokonca sa roztopí aj povrch častíc suroviny, čo oslabí trenie medzi surovinou a vnútornou stenou suda, čím sa zníži extrúzny ťah a extrúzny objem. Teplota by však nemala byť príliš nízka. Hlaveň s príliš nízkou teplotou spôsobí príliš veľký odpor otáčania skrutky, čo spôsobí ťažkosti pri štartovaní motora alebo nestabilitu otáčok pri prekročení únosnosti motora. Pokročilá technológia senzorov a riadenia sa používa na monitorovanie a riadenie vodného plášťa extrudéra, aby sa automaticky regulovala teplota v rozsahu najlepších parametrov procesu.
Reduktor
Na základe predpokladu v podstate rovnakej konštrukcie sú výrobné náklady reduktora zhruba úmerné jeho celkovej veľkosti a hmotnosti. Veľký tvar a hmotnosť reduktora znamená, že pri výrobe sa spotrebuje viac materiálov a použité ložiská sú tiež relatívne veľké, čo zvyšuje výrobné náklady.
Pre extrudéry s rovnakým priemerom závitovky spotrebujú vysokorýchlostné a efektívne extrudéry viac energie ako konvenčné extrudéry, zdvojnásobia výkon motora a zodpovedajúcim spôsobom zväčšia základňu reduktora. Ale vysoká rýchlosť skrutky znamená nízky redukčný pomer. Pre reduktor rovnakej veľkosti sa v porovnaní s reduktorom s veľkým redukčným pomerom zväčšuje prevodový modul a zvyšuje sa aj kapacita reduktora znášať zaťaženie.
Motorový pohon
Extrudéry s rovnakým priemerom závitovky, vysokorýchlostné a efektívne extrudéry spotrebujú viac energie ako bežné extrudéry a je potrebné zvýšiť aj výkon motora. Počas normálneho používania extrudéra vždy funguje systém pohonu motora a systém vykurovania a chladenia. Spotreba energie častí prevodovky, ako je motor a reduktor, predstavuje 77 % spotreby energie celého stroja; Vykurovanie a chladenie tvoria 22,8 % vstupnej spotreby energie celého stroja; Elektrické prístroje predstavujú 0,8 %.
Extrudér s rovnakým priemerom závitovky je vybavený väčším motorom, ktorý zrejme spotrebúva elektrickú energiu, ale ak sa počíta podľa výkonu, vysokorýchlostný a účinný extrudér je energeticky úspornejší ako bežný extrudér. Ak sa zohľadní aj príkon ohrievačov, ventilátorov a iných zariadení na extrudéri, rozdiel v spotrebe energie je tiež väčší. Extrudéry s veľkými priemermi skrutiek by mali byť vybavené väčšími ohrievačmi a zväčší sa aj plocha pre odvod tepla. Preto pre dva extrudéry s rovnakou kapacitou má nový extrudér s vysokou účinnosťou konverzie menší valec, ohrievač spotrebuje menej energie ako tradičný veľký závitovkový extrudér a šetrí veľa elektriny pri ohreve.
Pokiaľ ide o výkon ohrievača, spotreba energie ohrievača extrudéra je hlavne v štádiu predhrievania. Pri bežnej výrobe sa teplo tavenia materiálu premieňa hlavne spotrebou elektrickej energie motora. Vodivosť ohrievača je veľmi nízka a spotreba energie nie je veľká.
Opatrenia na tlmenie nárazov
Extrudéry s vysokým krútiacim momentom sú náchylné na vibrácie. Nadmerné vibrácie sú veľmi škodlivé pre bežné používanie zariadenia a životnosť dielov. Preto je potrebné prijať viaceré opatrenia na zníženie vibrácií extrudéra a zlepšenie životnosti zariadenia.
Hriadeľ motora a vysokorýchlostný hriadeľ reduktora sú najnáchylnejšie časti extrudéra na vibrácie. Po prvé, vysokootáčkový extrudér by mal byť vybavený vysoko kvalitným motorom a reduktorom, aby sa nestal zdrojom vibrácií v dôsledku vibrácií rotora motora a vysokorýchlostného hriadeľa reduktora. Po druhé, mali by sme navrhnúť dobrý prenosový systém. Dbajte na zlepšenie tuhosti, hmotnosti a kvality spracovania a montáže rámu, ktorý je tiež dôležitým článkom na zníženie vibrácií extrudéra. Dobrý extrudér nemusí byť pri používaní upevnený kotviacimi skrutkami a v podstate nedochádza k vibráciám. To závisí od dostatočnej tuhosti a vlastnej hmotnosti rámu. Okrem toho by sme mali posilniť kontrolu kvality spracovania a montáže rôznych komponentov.
Nástroje
Výrobná operácia extrúzie môže byť vyjadrená iba prístrojmi. Presné, inteligentné a ľahko ovládateľné prístroje a merače nám preto umožnia lepšie pochopiť ich vnútorné podmienky, aby výroba mohla dosahovať lepšie a rýchlejšie výsledky.
Profil spoločnosti
Sme profesionálny výrobca plastových extrudérov v Číne. Na základe princípu úprimnosti voči zákazníkom a zodpovednosti za kvalitu produktov sa zaväzujeme vyrábať vysokokvalitné zariadenia s nízkou spotrebou energie, vysokým výkonom a stabilnou prevádzkou.
Máme 4 miestne pobočky v južnej Ázii, na Strednom východe, v Afrike a Európe, vďaka poskytovaniu vysoko kvalitných plastových extrudérov a dobrým popredajným servisom sú naše extrudéry našimi zákazníkmi vysoko uznávané.

Ultimate Faq Guide to Extruder